
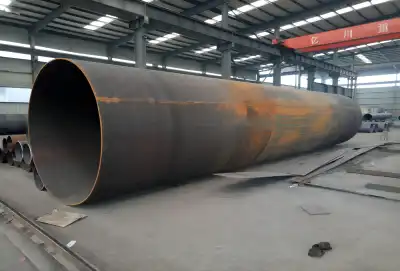
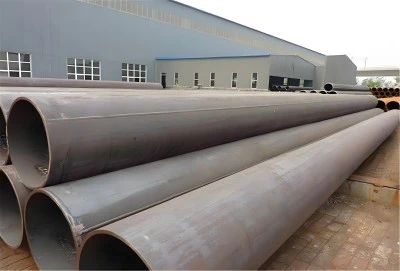
Pajpijiet tal-azzar li huma wweldjati bl-ark mgħaddas lonġitudinalment (LSAW) huma komponenti essenzjali f'varjetà ta' industriji, partikolarment it-trasport taż-żejt u l-gass. Il-produzzjoni tal-pajpijiet tal-azzar LSAW hija proċess ikkumplikat u preċiż bi ftit passi importanti. L-intriċċitajiet ta' kull stadju tal-proċess tal-produzzjoni tal-pajpijiet tal-azzar LSAW se jiġu diskussi fid-dettall f'dan l-artikolu, u jenfasizzaw is-sinifikat tal-kontroll tal-kwalità u t-teknoloġija avvanzata fil-produzzjoni ta' dawn il-pajpijiet ta' prestazzjoni għolja.
|
|
|
Sejbien tal-Pjanċa:
Pass kruċjali fil-kontroll tal-kwalità jibda l-proċess tal-manifattura tal-pajp tal-azzar LSAW: rikonoxximent tal-pjanċa. Biex tiggarantixxi l-kwalità tal-materja prima, il-pjanċi tal-azzar jgħaddu minn spezzjoni ultrasonika stretta f'din il-fażi inizjali. Il-mewġ tal-ħoss ta 'frekwenza għolja jintuża f'dan il-metodu ta' ttestjar mhux distruttiv biex jinstabu difetti interni, inkonsistenzi, jew difetti fil-pjanċa tal-azzar li jistgħu ma jkunux viżibbli għall-għajn.
Laminazzjonijiet, inklużjonijiet, u anomaliji strutturali oħra li jistgħu jipperikolaw l-integrità tal-prodott finali kollha jistgħu jiġu skoperti faċilment bl-ittestjar ultrasoniku. Il-pjanċi huma kkontrollati kompletament, u kwalunkwe imperfezzjoni rikonoxxuta hija mwarrba għal valutazzjoni addizzjonali jew tkeċċija. Minħabba li jistabbilixxi l-pedament għall-kwalità tal-produzzjoni kollha tal-pajpijiet LSAW, din il-proċedura ta 'spezzjoni metikoluża hija essenzjali.
Tħin tat-tarf:
Il-pjanċi tal-azzar jipproċedu għall-istadju tat-tħin tat-tarf wara li jgħaddu mill-kontroll tal-kwalità inizjali. F'din il-proċedura tintuża magna tat-tħin tat-tarf kompletament awtomatika biex tifforma b'mod preċiż it-truf lonġitudinali tal-pjanċa tal-azzar. Biex tipproduċi l-forma ta 'kanal xierqa għall-iwweldjar u tikseb il-wisa' tal-pjanċa meħtieġa, il-magna tħaffir iż-żewġ naħat tal-pjanċa fl-istess ħin. Fil-proċess tal-manifattura tal-pajpijiet LSAW, it-tħin tat-tarf iservi diversi funzjonijiet importanti:
• Jiggarantixxi li d-dettalji speċifiċi tal-wisa 'tal-pjanċa jiġu sodisfatti, li huwa vitali biex jitwettaq il-kejl tal-linja ideali.
• Jipprovdi tarf lixx u nadif li huwa meħtieġ għall-iwweldjar ta 'kwalità għolja. Il-forma tal-kanal maħluqa f'dan l-istadju tagħmilha eħfef għall-proċessi sussegwenti tal-iwweldjar biex jippenetraw sew u jgħaqqdu l-weldjatura.
Il-kwalità tal-ħjata finali tal-iwweldjar u, b'riżultat ta' dan, l- integrità strutturali ġenerali tal - pajp tal-azzar LSAW huma influwenzati direttament mill-preċiżjoni tal-proċess tat-tħin tat-tarf.
Liwi minn qabel:
Il-pjanċa tal-azzar tgħaddi minn proċess ta 'pre-liwi qabel ma tkun it-tarf mitħun. Għal dan il-pass tintuża magna speċjalizzata qabel il-liwja li tuża forza kkontrollata biex tgħawweġ it-truf tal-pjanċa. L-għan primarju tal-liwi minn qabel huwa li titwaqqaf il-pjanċa għall-operazzjonijiet sussegwenti ta 'espansjoni, iwweldjar u jiffurmaw. Hemm diversi vantaġġi għall-liwi minn qabel:
• Fi stadji sussegwenti, inaqqas it-tensjoni mqiegħda fuq it-tagħmir tal-iffurmar.
• Matul il-proċess ewlieni tal-iffurmar, jgħin biex tinkiseb kurvatura aktar uniformi.
• Hija tillimita l-azzard ta 'imperfezzjonijiet jew irregolaritajiet fil-forma tal-linja.
Il-grad tal-azzar, il-ħxuna tal-pjanċa, u d-dijametru finali tal-pajp kollha għandhom rwol fid-determinazzjoni tal-grad ta 'liwi minn qabel. Il-proċess ta 'formazzjoni sussegwenti jista' jikseb il-ġeometrija tal-pajp mixtieqa bi stress materjali minimu grazzi għal dan il-livell ta 'preċiżjoni.
Formazzjoni:
L-istadju tal-iffurmar huwa fejn il-pjanċa ċatta tal-azzar tieħu l-forma ċilindrika tagħha. Hemm metodi differenti ta' ffurmar użati fil- manifattura tal-pajpijiet tal-azzar LSAW , bit-tnejn l-aktar komuni jkunu UOE u JCOE.
UOE (iffurmar U, iffurmar O, iwweldjar intern, iwweldjar estern, espansjoni kiesħa mekkanika):
• Li jiffurmaw U: Il-pjanċa titgħawweġ f'forma ta 'U bl-użu ta' pressa qawwija.
• Formazzjoni O: Il-pjanċa f'forma ta 'U hija ppressata aktar biex tifforma forma ċilindrika ta' ħjata miftuħa.
• Iwweldjar intern u estern: Il-ħjata hija wweldjata kemm minn ġewwa kif ukoll minn barra.
• Espansjoni kiesħa mekkanika: Il-pajp iwweldjat huwa estiż biex tinkiseb preċiżjoni dimensjonali preċiża.
JCOE ("JCOE" qabel l-iwweldjar, iffurmar, iwweldjar, espansjoni kiesħa):
• J-iffurmar: It-truf tal-pjanċa huma crimped biex jiffurmaw forma ta 'J.
• C-forming: Il-pjanċa hija mgħawġa f'forma C.
• O-forming: Il-forma C hija magħluqa biex tifforma ċilindru.
• Iwweldjar: Il-ħjata hija wweldjata.
• Espansjoni: Il-pajp huwa estiż għall-eżattezza dimensjonali.
Iż-żewġ metodi għandhom il-vantaġġi tagħhom, u l-għażla ħafna drabi tiddependi fuq fatturi bħad-dijametru tal-pajp, il-ħxuna tal-ħajt, u rekwiżiti speċifiċi tal-proġett.
Iwweldjar minn qabel:
Qabel il-proċess fundamentali tal-iwweldjar, isir pass ta 'qabel l-iwweldjar bl-użu tal-iwweldjar tal-liwja tal-gass dinamiku konsistenti ta' qawwa għolja (MAG). Qabel l-iwweldjar ta 'ark mgħaddas b'ħafna wajers interni u esterni sussegwenti, din il-proċedura ta' qabel l-iwweldjar tal-ħjata ta 'malajr hija pass essenzjali fil-preparazzjoni tal-proċess. Hemm diversi vantaġġi għall-iwweldjar minn qabel:
• Huwa temporanjament iżomm il-forma tal-pajp, u jżomm it-truf f'linja.
• Joħloq siġill inizjali li jipproteġi l-proċess ewlieni tal-iwweldjar mill-kontaminazzjoni.
• Jgħin fil-ġestjoni tal-input tas-sħana u jnaqqas il-probabbiltà ta 'distorsjoni matul l-istadji finali tal-iwweldjar.
Dan huwa pass kruċjali biex tiġi żgurata l-integrità ġenerali tal- pajp tal-azzar LSAW għaliex il-kwalità tal-iwweldjar minn qabel għandha impatt sinifikanti fuq il-kwalità tal-iwweldjar finali.
Iwweldjar Intern u Esterni:
L-aħħar stadju ta 'l-iwweldjar jinkludi proċessi ta' wweldjar kemm ta 'ġewwa kif ukoll ta' barra, li normalment jutilizzaw l-innovazzjoni lonġitudinali ta 'l-iwweldjar ta' segmenti ċirkolari (SAW) b'ħafna wajers. Penetrazzjoni profonda u effiċjenza għolja tal-iwweldjar huma ggarantiti minn dan l-approċċ.
• Iwweldjar ġewwa: Fuq ġewwa tal-pajp ta 'l-azzar, isir l-ewwel pass ta' l-iwweldjar. Din il-weldjatura 'l ġewwa tagħti l-istabbiliment lis-solidarjetà u l-onestà tal-linja.
• Iwweldjar barra: Wara l-weldjatura 'l ġewwa, il-linja tgħaddi mill-iwweldjar ta' barra. Dan iċ-ċiklu jispiċċa l-ġonta tal-weldjatura, u jiggarantixxi infiltrazzjoni u kombinazzjoni sħiħa.
L-użu tal-innovazzjoni SAW b'ħafna wajers tqis rati għolja ta 'affidavit u kwalità tal-weldjatura tal-għaġeb. Il-proċess tal-liwja mnaqqsa, fejn is-segment ċirkolari tal-iwweldjar huwa salvagwardjat permezz ta 'knis ta' materjal ta 'transizzjoni granulari, jipproteġi l-ġabra tal-weldjatura minn tbajja ambjentali u jirriżulta f'weldjaturi bla tebgħa u ta' l-ogħla livell.
Pajp ta 'l-Azzar LSAW taċ-Ċina:
Iċ-Ċina saret attur enormi fis-suq dinji tal-pajpijiet tal-azzar LSAW , b'bosta manifatturi jadottaw innovazzjonijiet li jistabbilixxu t-tendenzi biex joħolqu pajpijiet tal-ogħla livell. LONGMA GROUP huwa wieħed minn dawn il-manifatturi, u jispeċjalizza f'pajpijiet tal-azzar LSAW magħmula bil-proċess Longitudinally Submerged Arc Welding (LSAW), tista' tikkuntattjahom direttament fuq info@longma-group.com.
LONGMA GROUP stabbilixxa ruħu bħala fornitur ta 'fama fis-suq internazzjonali grazzi għad-dedikazzjoni tiegħu għall-kwalità u l-aderenza ma' standards internazzjonali. Il-pajpijiet tal-azzar LSAW tagħhom huma fabbrikati bl-użu tal-ħardwer tal-aqwa fil-klassi u jgħaddu minn stimi ta 'kontroll tal-kwalità bir-reqqa matul iċ-ċiklu tal-ħolqien kollu.
Il-metodu LSAW ta 'LONGMA GROUP jiżgura integrità għolja ta' weldjatura u proprjetajiet mekkaniċi eċċellenti, li jagħmlu l-pajpijiet tagħhom adattati għal applikazzjonijiet esiġenti fiż-żejt u l-gass, it-trasport bl-ilma, u s-setturi tal-kostruzzjoni.








