
Il-pajpijiet tal-azzar huma komponenti kruċjali f'diversi industriji, mill-kostruzzjoni sat-trasport taż-żejt u l-gass. Żewġ tipi komuni ta' pajpijiet tal-azzar iwweldjati huma l-pajpijiet Iwweldjati b'Reżistenza Elettrika (ERW) u l-pajpijiet Iwweldjati b'Ark Mgħaddas Doppju (DSAW). Filwaqt li t-tnejn iservu skopijiet simili, għandhom karatteristiċi distinti li jiddistingwuhom.
|
|
|
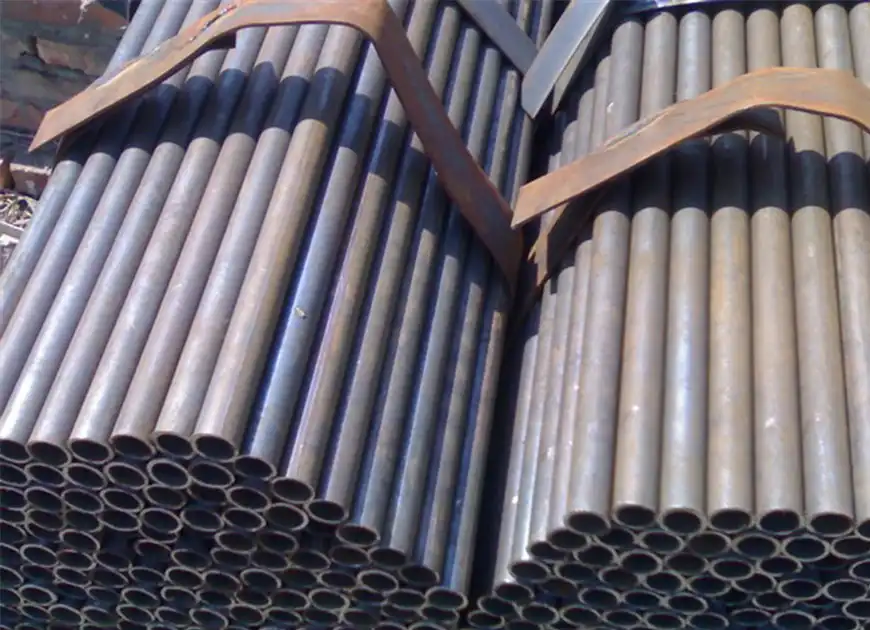
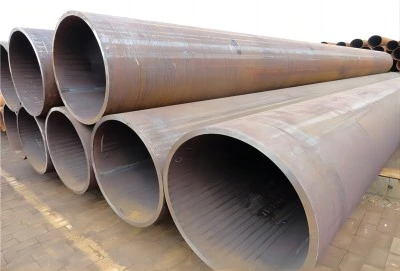
Proċess:
Is-sistema ta' okkażjoni soċjali hija waħda mill-kapaċitajiet essenzjali fost il-pajpijiet tal-azzar ERW u DSAW . Kull teknika tinvolvi strateġija interessanti biex tissorvelja l-għaqda ta' strixxi jew pjanċi tal-azzar biex timxi lejn linja, u b'hekk tikseb diversi kwalitajiet u punti ta' qtugħ.
L-iwweldjar tar-reżistenza elettrika (ERW) jintuża biex jinħolqu pajpijiet ERW. F'dan il-metodu, strixxa tal-azzar kontinwa hija ffurmata kontinwament f'ċilindru billi tgħaddi minn serje ta 'rombli. Hekk kif it-truf tal-istrixxa jingħaqdu flimkien ma 'kurrent elettriku, jissaħħnu għal temperatura għolja. Wara dan, it-truf imsaħħan huma ppressati b'forza bażika biex jiffurmaw weldjatura tal-produzzjoni li tmexxi t-tul tal-linja.
L-interazzjoni ERW tagħmilha possibbli li jiġu prodotti linji malajr u b'mod effettiv. Il-pajp jimxi permezz tal-linja tal-produzzjoni b'rata kostanti minħabba li l-iwweldjar isir f'linja kontinwa. It-titjib tal-linji bi stimi umli addizzjonali, tipikament xi post fl-ambitu ta '2 u 24 pulzier, u ħxuna tal-ħajt sa madwar 0.5 pulzieri huma perfetti għal din il-metodoloġija.
Imbagħad għal darb'oħra, il-pajpijiet DSAW huma magħmula bl-użu ta 'proċess ta' wweldjar twist maqtugħ, li bażikament mhuwiex komparabbli preċiżament mal-metodoloġija ERW. L-ewwel pass fil-proċess DSAW huwa li pjanċi ta 'l-azzar jiffurmaw ċilindru jew strixxi wesgħin. Wara dan, it-truf tal-pjanċa jew l-istrixxa huma ppreparati għall-iwweldjar bl-inklinazzjoni, ġeneralment biex jiggarantixxu penetrazzjoni vera tal-weldjatura.
Il-linja wweldjata li hija wweldjata simultanjament minn ġewwa u minn barra tissejjaħ "doppju" fid-DSAW. Żewġ irjus tal-iwweldjar, wieħed ġewwa l-linja u ieħor barra, huma użati biex iwettqu dan. Saff ta 'tranżizzjoni granulari li jkopri l-liwja tal-iwweldjar jipproteġi l-pool tal-weldjatura mill-kontaminazzjoni ambjentali u joqgħodha.
Katodu tal-wajer bla tarf huwa maħdum fil-ġonta bejn it-truf tal-linja ffurmata matul iċ-ċiklu DSAW. Fluss elettriku straordinarju jgħaddi minn dan il-wajer, u joħloq segment ċirkolari li liquefies il-wajer kif ukoll it-truf tal-linja. Hekk kif jibred, il-metall imdewweb mill-wajer u t-truf tal-pajp jingħaqdu flimkien biex jiffurmaw weldjatura qawwija. Il-progress imdewweb li jkopri ż-żona tal-weldjatura jifforma gagazza protettiva li titneħħa mill-weldjatura.
Meta mqabbel mal-pajpijiet ERW, il-metodu DSAW jippermetti l-produzzjoni ta 'pajpijiet b'ħitan eħxen u dijametri akbar. Il-pajpijiet DSAW tipikament għandhom wisa 'jvarjaw minn 16-il tkaxkir għal aktar minn 100 pulzier, bi ħxuna tal-ħajt sa ftit pulzieri. Dan jagħmel il-pajpijiet DSAW raġonevoli għal applikazzjonijiet li jeħtieġu wisa 'enormi, pajpijiet ta' saħħa għolja, bħala pajpijiet bażiċi taż-żejt u tal-gass.
Il-kapaċità tal-kollaborazzjoni tad-DSAW li twassal weldjaturi ta 'saħħa għolja b'invażjoni meraviljuża hija waħda mill-vantaġġi primarji tagħha. Ir-robustezza u l-uniformità tal-weldjatura madwar il-ħxuna tal-ħajt tal-pajp huma ggarantiti mill-iwweldjar b'żewġ naħat. Barra minn hekk, il-metodu tal-kurva mnaqqsa jippermetti inputs ta 'intensità ogħla meta jiġu wweldjar materjali eħxen, li jistgħu jkunu vantaġġużi.
Tul:
Qasam ieħor fejn il-pajpijiet ERW u DSAW huma differenti minn xulxin huwa t-tul tal-linji li jistgħu jitwasslu.
Il-pajpijiet ERW tipikament jiġu f'tulijiet kontinwi li huma itwal minn dawk użati fil-pajpijiet DSAW. Iċ-ċiklu ERW huwa bla waqfien, għalhekk il-linji jistgħu jsiru b'tulijiet sa madwar 80 pied jew itwal b'mod sinifikanti issa u għal darb'oħra. Dawn it-tulijiet itwal jistgħu jkunu ta 'vantaġġ f'xi applikazzjonijiet minħabba li jeħtieġu inqas weldjaturi fuq il-post waqt l-installazzjoni, potenzjalment jiffrankaw ħin u flus.
Għall-kuntrarju tal-pajpijiet ERW, il-pajpijiet DSAW huma normalment magħmula f'tulijiet aktar limitati. Il-pajpijiet DSAW normalment ikollhom tul ta 'madwar 40 pied, iżda jistgħu bl-istess mod ikunu sa 60 pied. Is-sistema tal-assemblaġġ u l-ħardwer li jintuża huma primarjament responsabbli għat-tul massimu tal-pajpijiet DSAW.
Il-metodu DSAW jinvolvi l-iffurmar ta 'pjanċi tal-azzar jew strixxi wesgħin f'ċilindri qabel l-iwweldjar. L-akbar tul ta 'pajpijiet DSAW li jistgħu jiġu kkunsinnati b'suċċess mhux kompletament solvuti mid-daqs tal-pjanċi jew strixxi tal-azzar kif ukoll il-kapaċitajiet tal-qafas u l-ħardwer tal-iwweldjar. Ukoll, l-iwweldjar b'żewġ naħat jeħtieġ l-ammissjoni kemm ġewwa kif ukoll lil hinn mill-linja, li tista 'tkun aktar ta' sfida biex tikseb b'żoni ta 'linja oerhört twal.
Madankollu, huwa essenzjali li wieħed iżomm f'moħħu li, minkejja l-fatt li sezzjonijiet tal-pajpijiet DSAW individwali jistgħu jkunu iqsar, jistgħu jingħaqdu flimkien fil-qasam biex jipproduċu pajpijiet ta 'kull tul meħtieġ. Għal xi applikazzjonijiet, il-limitazzjoni fuq it-tul tal-linja individwali ta 'spiss hija megħluba mill-kapaċità li twassal pajpijiet b'wisgħat usa' u ħitan eħxen.
Sejbien:
Il-kontroll tal-kwalità u l-iskoperta tad-difetti huma aspetti kruċjali tal-manifattura tal-pajpijiet, u l-metodi użati jistgħu jvarjaw bejn il-pajpijiet ERW u DSAW minħabba l-proċessi ta 'produzzjoni differenti tagħhom.
Għall-pajpijiet ERW, bosta metodi ta 'ttestjar mhux distruttivi huma komunement użati biex jiżguraw l-integrità tal-weldjatura u l-kwalità ġenerali tal-pajp. Wieħed mill-metodi primarji użati huwa l-ittestjar ultrasoniku (UT). F'ħafna imtieħen tal-pajpijiet ERW moderni, l-ittestjar ultrasoniku jitwettaq in-line matul il-proċess tal-produzzjoni. Dan jippermetti skoperta f'ħin reali ta 'difetti tal-weldjatura bħal nuqqas ta' fużjoni jew inklużjonijiet.
Spezzjoni viżwali u kontrolli dimensjonali huma wkoll partijiet importanti tal-proċess ta 'kontroll tal-kwalità għall-pajpijiet ERW. Dawn il-kontrolli jiżguraw li l-pajpijiet jissodisfaw l-ispeċifikazzjonijiet meħtieġa għad-dijametru, il-ħxuna tal-ħajt, id-dritta, u d-dehra ġenerali.
Il-pajpijiet DSAW, minħabba d-daqs akbar tagħhom u l-proċess ta 'wweldjar differenti, ħafna drabi jeħtieġu firxa aktar estensiva ta' metodi ta 'ttestjar. Bħall-pajpijiet ERW, l-ittestjar ultrasoniku huwa metodu ewlieni użat għall-pajpijiet DSAW. Madankollu, minħabba l-ħitan eħxen u dijametri akbar tal-pajpijiet DSAW, jista 'jkun meħtieġ tagħmir ultrasoniku aktar sofistikat. L-ittestjar ultrasoniku ta 'array f'fażijiet (PAUT) spiss jintuża għall-pajpijiet DSAW peress li jista' jipprovdi immaġni aktar dettaljata tal-weldjatura u l-korp tal-pajp.
L-ittestjar radjografiku (RT) huwa metodu importanti ieħor użat għall-pajpijiet DSAW. Din it-teknika tuża raġġi X jew raġġi gamma biex toħloq immaġini tal-weldjatura, li tippermetti l-iskoperta ta 'difetti interni bħal porożità, inklużjonijiet, jew nuqqas ta' fużjoni. L-ittestjar radjografiku huwa partikolarment utli għal pajpijiet b'ħitan ħoxnin fejn l-ittestjar ultrasoniku jista 'jkollu limitazzjonijiet.
Spezzjoni ta 'partiċelli manjetiċi (MPI) ħafna drabi tintuża biex tiskopri difetti fil-wiċċ u qrib il-wiċċ fil-pajpijiet DSAW. Dan il-metodu huwa effettiv biex jinstabu xquq, ħjatat, u discontinuities oħra li jistgħu ma jkunux viżibbli għall-għajn.
Bħall-pajpijiet ERW, il-pajpijiet DSAW jgħaddu wkoll minn testijiet idrostatiċi biex jivverifikaw il-kapaċità tagħhom li jifilħu l-pressjoni. Madankollu, minħabba d-daqs akbar tagħhom u l-klassifikazzjonijiet tal-pressjoni ta 'spiss ogħla, it-tagħmir tal-ittestjar idrostatiku għall-pajpijiet DSAW jista' jeħtieġ li jkun aktar robust.
DSAW Steel Pipe fornitur:
Meta niġu għall-akkwist ta' pajpijiet tal-azzar DSAW ta' kwalità għolja , l-għażla ta' fornitur affidabbli u b'esperjenza hija kruċjali. Wieħed minn dawn il-fornituri huwa l-Longma Group, li joffri firxa komprensiva ta' pajpijiet li jissodisfaw diversi standards internazzjonali.
Il-Grupp Longma jipprovdi pajpijiet tal-azzar DSAW li jikkonformaw ma' standards bħal API 5L, ASTM A53, ASTM A500, ASTM A252, u ASTM A795. Dawn l-istandards jiżguraw li l-pajpijiet jissodisfaw rekwiżiti speċifiċi għall-kompożizzjoni kimika, il-proprjetajiet mekkaniċi, u t-tolleranzi dimensjonali, u b'hekk ikunu adattati għal firxa wiesgħa ta' applikazzjonijiet.
Billi jaderixxi ma 'dawn l-istandards rikonoxxuti internazzjonalment, il-Grupp Longma juri l-impenn tiegħu għall-kwalità u l-affidabbiltà. Il-pajpijiet tal-azzar DSAW tagħhom huma manifatturati bl-użu ta 'teknoloġija avvanzata u jgħaddu minn miżuri rigorużi ta' kontroll tal-kwalità biex jiżguraw konsistenza u prestazzjoni.
Jekk qed tfittex pajpijiet tal-azzar DSAW u qed tikkunsidra l-għażliet tiegħek għall-manifatturi, tista' tikkuntattja lill-Longma Group fuq info@longma-group.com . It-tim tagħhom jista' jipprovdi informazzjoni dettaljata dwar il-firxa tal-prodotti tagħhom, l-ispeċifikazzjonijiet, u kif il-pajpijiet tagħhom jistgħu jissodisfaw ir-rekwiżiti speċifiċi tal-proġett tiegħek.








